

 点击图片查看原图


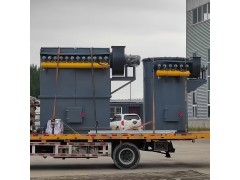
抛丸机配套除尘器多为脉冲袋式除尘器(少量滤筒除尘器),主要收集抛丸清理产生的钢丸粉尘、氧化皮、铁锈碎渣,属于金属干性粉尘,工况特点和普通除尘差异很大。
1. 履带式抛丸机:单台常用 2000~6000 m³/h
2. 吊钩式抛丸机:单钩 3000~8000 m³/h,双钩可达 10000 m³/h
3. 通过式辊道抛丸机:8000~25000 m³/h
4. 喷砂 / 抛丸清理房:按房间开口吸风风速 0.7~1.0 m/s 核算
✅ 选型余量:计算风量 × 1.1~1.2 安全系数(补偿管道漏风、长期滤袋阻力上升)
一、工况介绍
1. 烟气粉尘特点
1. 粉尘种类:氧化铁皮、铁锈、破碎钢砂钢丸、工件表面型砂,属于**金属硬质干性粉尘,磨蚀性强,容易磨损滤袋、风管、风机叶轮。
2. 粉尘浓度:抛丸室密闭作业,粉尘浓度高,瞬时浓度波动大;清丸分离过程会大量扬起细粉。
3. 温度:常温工况,一般室温,无高温;如果清理热工件,进气温度会小幅上升,一般不超过 60℃。
4. 粉尘粒径:粗细混合,大颗粒钢丸、铁屑会沉降,细金属粉尘容易穿透滤料;大颗粒极易磨损滤袋。
5. 气体介质:空气,无腐蚀性;严禁含油、大量水雾,一旦受潮粉尘板结,滤袋直接堵死。
2. 系统工艺流程
抛丸机密闭室体 → 除尘吸风口 → 沉降风管(大颗粒钢丸沉降)→ 除尘器箱体(含灰斗)→ 滤袋 / 滤筒过滤 → 脉冲喷吹清灰 → 净气室 → 引风机 → 达标排放。
重点:前端必须有沉降段,把碎钢丸先沉降下来,否则高速钢砂直接冲刷滤袋,滤袋很快磨破。
3. 常见工况风险点
钢丸吸入除尘器:磨破滤袋、磨损风机,造成粉尘超标排放。
喷吹压力不合适:压力大打爆滤袋;压力小清灰不干净,阻力升高。
漏气:门、检修口密封差,吸入潮气,粉尘糊袋。
风机选型偏小:风量不足,抛丸室负压不够,粉尘外溢。
二、设备使用说明
(一)开机前检查
1. 检查抛丸机与除尘管道
风管、法兰、检修门密封完好,无破损漏风;沉降仓无堵塞,钢丸回收正常。
灰斗卸灰装置(插板阀、螺旋输送机)关闭到位,无积灰卡死。
2. 除尘器本体检查
检查滤袋 / 滤筒:无破损、脱落,袋口密封牢靠。
脉冲系统:储气罐压力保持 0.4~0.6MPa;油水分离器排水,压缩空气干燥无油。
脉冲控制器:通电,参数正常,电磁阀无漏气。
3. 风机检查
风机固定牢固,轴承油位正常;手动盘车无卡滞。
4. 联锁确认
操作顺序原则:先开除尘,后开抛丸;先停抛丸,延时停除尘
(二)开机操作顺序
1. 开启除尘器总电源,脉冲控制仪上电。
2. 启动引风机,观察负压 / 压差表:除尘器进出口压差正常(袋式除尘器一般 800~1500Pa)。
3. 风机运行稳定后,启动抛丸机。
4. 运行中观察:
抛丸室门口无粉尘外逸(负压正常);
压差稳定;
排风口无明显烟尘(滤袋完好);
储气罐压力稳定,电磁阀喷吹声音正常。
(三)运行参数参考(脉冲袋式)
压缩空气喷吹压力:0.4~0.6 MPa
脉冲间隔:10~30s(粉尘大时缩短)
喷吹时间:0.1~0.2s(不要过长,损伤滤袋)
除尘器压差:正常 800~1500Pa;>1800Pa 说明滤袋积灰严重,需要停机检查。
灰斗:定时排灰,不可积灰过高,防止埋住滤袋底部。
(四)停机操作顺序
1. 停止抛丸主机、抛丸器。
2. 除尘器继续运行 5~10 分钟,把管道和箱体内残留粉尘抽吸干净。
3. 关闭引风机。
4. 关闭脉冲控制仪电源,储气罐泄压。
5. 清理灰斗积灰,做好设备巡检记录。
抛丸机停机立刻关除尘,残留粉尘堆积在滤袋和管道,容易糊袋。
三、日常维护
1. 每班巡检
观察排放口有无冒烟(滤袋破损);
查看压差、风机电流;
储气罐油水分离器排水;
检查灰斗卸灰,防止堵灰。
2. 定期维护
每周:检查脉冲电磁阀、喷吹管有无松动漏气;检修门密封条。
每月:打开检修门检查滤袋磨损情况(重点靠近进风口位置,钢砂冲刷最严重);检查风机叶轮积灰磨损。
每季度:校准压差表,紧固所有法兰螺栓。
3. 滤袋更换要点
抛丸除尘优先选用耐磨针刺毡滤袋;进风口位置可加装耐磨护板,减少钢砂冲刷。发现滤袋破损要立即更换,否则金属粉尘会快速损坏其他滤袋与风机。

